
Havya ucu, lehimlenecek noktanın boyutuna göre seçilir: ince SMD ve sık bacaklar için konik (I), genel THT lehim için keski (D) ya da eğik kesik (C), sürükleme lehimi ve geniş pedler için bıçak (K) uç kullanılır. Ucun ömrünü uzatmak için ucu her zaman kalaylı tutun, gereksiz yüksek sıcaklıktan kaçının ve eğe ya da zımparayla temizlemeyin.
Aynı havyayla bir gün temiz lehim yaparken ertesi gün lehimin uca tutmadığını görüyorsanız sorun çoğu zaman havyada değil, uçtadır. Bu yazıda havya ucu çeşitlerini (konik, keski, eğik kesik ve bıçak), hangi işte hangisinin kullanılacağını, kalaylamayı, oksitlenmiş ucun nasıl kurtarılacağını ve uç ömrünü uzatan alışkanlıkları anlatıyoruz. Lehimle uğraşan hobiciler, öğrenciler ve tamir yapan teknisyenler için hazırlandı.
Havya ucu nedir?
Havya ucu, havyanın ısıtıcısından gelen ısıyı lehim noktasına aktaran, bakır gövdeli ve yüzeyi demir başta olmak üzere koruyucu katmanlarla kaplanmış değiştirilebilir bir parçadır. Bakır ısıyı iyi iletir ama lehimde hızla çözünür. Üstteki demir kaplama bakırı korur ve ucun uzun ömürlü olmasını sağlar.
Uçlar havya modeline özeldir. 936 tipi istasyonlar ve birçok kalem havya 900M serisi uç kullanır; T12, C245, 510 ve 200 serisi uçlar ise farklı gövdelere takılır. Yeni uç almadan önce havyanızın hangi seriyi kullandığını kontrol edin.
Havya ucu çeşitleri nelerdir?
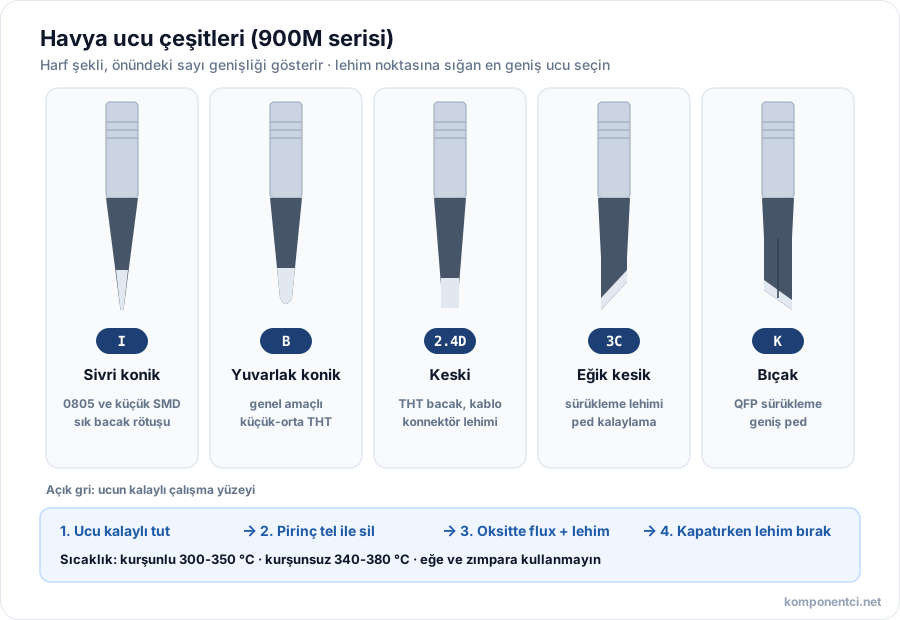
En yaygın havya ucu çeşitleri konik (I ve B), keski ya da tornavida (D), eğik kesik (C) ve bıçak (K) uçtur. 900M serisinde uç adının sonundaki harf şekli gösterir; örneğin 900M-T-I konik, 900M-T-K bıçak uçtur. Harften önceki sayı ise genişliği belirtir: 2.4D yaklaşık 2,4 mm keski, 3C yaklaşık 3 mm eğik kesik uçtur.
| Uç (900M kodu) | Şekil | En uygun iş | Dikkat |
|---|---|---|---|
| I | İnce sivri konik | 0805 ve daha küçük SMD, sık bacak arası rötuş | Az ısı taşır; büyük pedlerde yetersiz kalır |
| B | Ucu yuvarlatılmış konik | Genel amaçlı küçük ve orta THT lehim | Temas yüzeyi sınırlıdır |
| D (ör. 2.4D) | Düz keski (tornavida) | THT bacaklar, kablo ve konnektör lehimi | Dar alana sığmayabilir |
| C (ör. 2C, 3C) | Eğik kesik silindir | Sürükleme lehimi, ped kalaylama, köprü temizleme | Kesik yüzü noktaya yaslanmalı |
| K | Bıçak | QFP sürükleme lehimi, geniş ped, kablo ucu | Bıçak yüzü iyi kalaylanmalı |
Hangi işte hangi havya ucu seçilmeli?
Genel kural şudur: lehim noktasına sığan en geniş ucu seçin. Geniş uç ısıyı noktaya daha hızlı aktarır, bu sayede daha düşük sıcaklıkta ve daha kısa sürede lehim yapılır; ped ve komponent daha az ısınır.
Yeni başlayanlar sivri ucu "hassas" olduğu için tercih eder, ama 900M-T-I konik uç az ısı taşıdığı için kalın bacakta lehimin erimesi gecikir ve kullanıcı sıcaklığı gereksiz yükseltir. Klasik THT kart montajı için D ya da 900M-T-2C eğik uç daha verimlidir. Çok bacaklı SMD entegrelerde flux ile birlikte 900M-T-K bıçak uç kullanılabilir. Farklı işler yapıyorsanız K, I, B, 2.4D ve 3C uçlarını içeren 900M-T 5'li havya ucu seti ekonomik bir başlangıçtır.
Havya ucu nasıl kalaylanır?
Havya ucu, ısındığı anda ucun çalışma yüzeyine taze lehim eritilerek kalaylanır; parlak, ince bir lehim tabakası ucun oksitlenmesini önler ve ısının noktaya geçmesini kolaylaştırır. Yeni bir ucu ilk kez kullanırken bu işlem özellikle önemlidir.
- Havyayı çalışma sıcaklığına getirin. Kurşunlu lehimde genellikle 300-350 °C, kurşunsuz lehimde 340-380 °C yeterlidir.
- Ucun çalışma yüzeyine reçine özlü lehim teli değdirin ve yüzeyin tamamını kaplayacak kadar lehim eritin.
- Fazla lehimi pirinç tel temizleyiciye ya da hafif nemli süngere sürterek alın.
- Uç gümüş gibi parlıyorsa kalaylama tamamdır. Hemen az miktar taze lehim ekleyin.
- Havyayı kapatırken ya da standa bırakırken ucu temizlemeyin; üzerinde lehim bırakın. Bu lehim ucu soğurken havaya karşı korur.
Hangi lehim telinin daha kolay ıslattığını merak ediyorsanız lehim teli seçimi yazımıza bakabilirsiniz.
Oksitlenmiş havya ucu nasıl kurtarılır?
Oksitlenmiş, yani siyahlaşmış ve lehim tutmayan bir uç çoğu zaman flux ve taze lehimle kurtarılabilir. Uçtaki oksit tabakası lehimin yüzeye yayılmasını engeller; flux bu oksidi çözer, lehim de yüzeyi yeniden kaplar.
- Ucu sıcakken pirinç tel temizleyicide birkaç kez gezdirin.
- Uca RMA-223 krem flux gibi bir flux sürün ve hemen reçine özlü lehim eritin. Gerekirse işlemi birkaç kez tekrarlayın.
- Uç yine lehim tutmuyorsa kaplama delinmiş olabilir. Bu durumda yeni uç almak gerekir.
- Eğe, zımpara ya da bıçakla kazımayın. Demir kaplama bir kez delindiğinde alttaki bakır lehimde hızla çözünür ve uçta çukur oluşur.
Flux türlerini ve lehim pastası farkını flux ve lehim pastası yazımızda ayrıntılı anlattık.
Havya ucunun ömrü nasıl uzatılır?
Havya ucunun ömrünü en çok uzatan üç alışkanlık; ucu kalaylı tutmak, gereğinden yüksek sıcaklıkta çalışmamak ve havya kullanılmadığında sıcaklığı düşürmektir. Yüksek sıcaklıkta boşta bekleyen uç, lehim yapılan uçtan çok daha hızlı oksitlenir.
- Sıcaklık: Lehim akmıyorsa önce daha geniş uç deneyin, sıcaklığı en son artırın.
- Bekleme: Ara verirken sıcaklığı düşürün ya da istasyonun bekleme özelliğini kullanın. 936A gibi analog istasyonlarda düğmeyi düşük konuma alın.
- Temizlik: Islak sünger yerine pirinç tel temizleyiciyi tercih edin. Sünger kullanılacaksa yalnızca hafif nemli olsun; sırılsıklam sünger ucu ani soğutur.
- Baskı: Ucu noktaya bastırmayın. Isıyı baskı değil, temas yüzeyi ve lehim köprüsü aktarır.
- Saklama: Havyayı ucu korunacak şekilde havya standı gibi bir sehpaya bırakın, masaya yatırmayın.
Uç seçiminden bağımsız olarak doğru havya gücü ve sıcaklık kontrolü için havya seçimi yazımıza da göz atabilirsiniz.
Sık sorulan sorular
Havya ucu neden lehim tutmaz?
En yaygın neden oksitlenmedir. Uç uzun süre kalaysız ve yüksek sıcaklıkta beklediğinde yüzeyi siyah bir oksit tabakasıyla kaplanır ve lehim bu yüzeye yapışmaz. Flux ve taze lehimle kalaylama çoğu zaman sorunu çözer. Kaplama delinmişse ve uçta çukur oluştuysa uç değiştirilmelidir.
Havya ucu ıslak süngerle mi temizlenmeli?
Pirinç tel temizleyici daha iyi bir seçimdir, çünkü ucu soğutmadan lehim artığını alır. Sünger kullanacaksanız sıkılıp suyu alınmış, hafif nemli olmalıdır. Çok ıslak sünger ucun sıcaklığını ani düşürür ve sık tekrarlandığında kaplamayı yorar.
Havya ucu zımparalanır mı?
Hayır, normal kaplamalı uçlar zımparalanmamalıdır. Zımpara ve eğe, bakırı koruyan demir kaplamayı kaldırır; bundan sonra uç lehimde hızla aşınır. Oksidi gidermek için pirinç tel temizleyici, flux ve taze lehim yeterlidir.
Bir havya ucu ne kadar dayanır?
Kesin bir süre yoktur; kullanım sıklığına, sıcaklığa ve bakıma göre değişir. Kalaylı tutulan, düşük sıcaklıkta kullanılan ve boşta beklerken soğutulan bir uç, sürekli 400 °C'de bekleyen ve kuru silinen bir uçtan kat kat uzun yaşar. Uçta çukur, delik ya da kalıcı lehim tutmama başladığında değiştirme zamanıdır.
Farklı marka havyaya 900M uç takılır mı?
Havya gövdesi 900M serisiyle uyumluysa takılır. 936 tipi istasyonların çoğu bu seriyi kullanır. T12, C245, 510 ve 200 serisi uçlar farklı ölçü ve yapıdadır; birbirinin yerine takılmaz. Ürün sayfasındaki uyumluluk bilgisini ve havyanızın modelini karşılaştırın.
Özet
- Lehim noktasına sığan en geniş ucu seçin; geniş uç daha düşük sıcaklıkta daha hızlı lehim yapar.
- 900M serisinde I konik, B yuvarlak konik, D keski, C eğik kesik, K bıçak uçtur.
- Uç her zaman kalaylı tutulur; havya kapatılırken uca lehim bırakılır.
- Oksitlenmiş uç flux ve taze lehimle kurtarılır; eğe ve zımpara kullanılmaz.
- Gereksiz yüksek sıcaklık ve boşta bekleme uç ömrünü kısaltan en önemli etkenlerdir.